minghungmachinery@gmail.com ▏  +8618769900191 / +86 15589105786
600 м³ ежедневно оборудование для производства огнестойких ДСП толщиной 12 мм
Вы здесь: Дом » Серия машин OSB PB MDF » Линия по производству ДСП/ДСП » 600 м³ ежедневно оборудование для производства огнестойких ДСП толщиной 12 мм

КАТЕГОРИЯ ПРОДУКТА

Случайные товары

600 м³ ежедневно оборудование для производства огнестойких ДСП толщиной 12 мм

Эта производственная линия представляет собой высокоэффективную автоматизированную систему, предназначенную для производства огнестойких ДСП, с суточной производительностью 600 кубических метров и способную стабильно производить огнестойкие плиты толщиной 12 мм. В линии используется технология непрерывного прессования и точная система добавления огнезащитного состава, обеспечивающая соответствие международным стандартам пожарной безопасности. Он охватывает обработку сырья, сушку, склеивание, добавление антипирена, формовку, горячее прессование, резку и автоматизированное управление. К особенностям относятся высокая производительность, низкое энергопотребление и стабильная пожаробезопасность. Подходит для строительства, мебельного, судостроения и других сфер с жесткими требованиями пожарной безопасности.
штат:
Количество:
sharethis sharing button
  • MINGHUNG


600 м³ Ежедневно Оборудование для производства огнестойких ДСП толщиной 12 мм.

MINGHUNG Линия по производству плит OSB ПБЭта линия использует технологию непрерывного прессования, объединяющую процессы сушки, склеивания, добавления огнезащитного состава, формовки, горячего прессования и резки. Специализируется на производстве огнестойких ДСП толщиной 12 мм, соответствующих техническим стандартам огнестойких ДСП. Плиты обладают высокой огнестойкостью, низким уровнем выделения формальдегида (уровень Е1), стабильными физико-механическими свойствами.


Производственное оборудование    

1. Участок подготовки сырья    

  Барабанная измельчитель

      Принцип работы: Древесина (бревна, древесина малого диаметра, отходы досок) подается во вращающийся барабан с ножами и разрезается на однородную технологическую стружку.

     Ключевые параметры: Диаметр диска ≥2000 мм, Производительность ≥100 БДМТ/ч, Длина стружки 20-30 мм.


  хлопьевидная машина и дробилка

      Принцип работы: хлопьевые машины перерабатывают стружку в более тонкие хлопья; Дробилки измельчают негабаритные хлопья.

      Ключевые параметры: Толщина чешуек 0,2-0,5 мм, Ширина 5-20 мм.


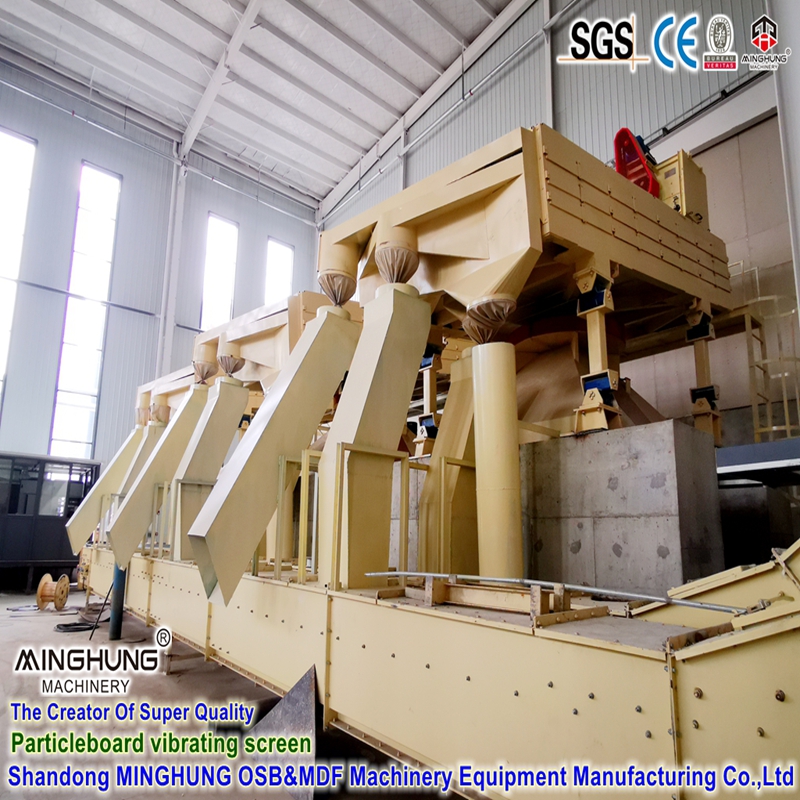
  Просеивающая машина

      Принцип работы: использует многослойные вибрационные сита для сортировки хлопьев по размеру (мелкие хлопья лицевого слоя, грубые хлопья сердцевинного слоя), а негабаритный материал возвращается на дробление.

      Ключевые параметры: Обычно 3-4 слоя экрана.
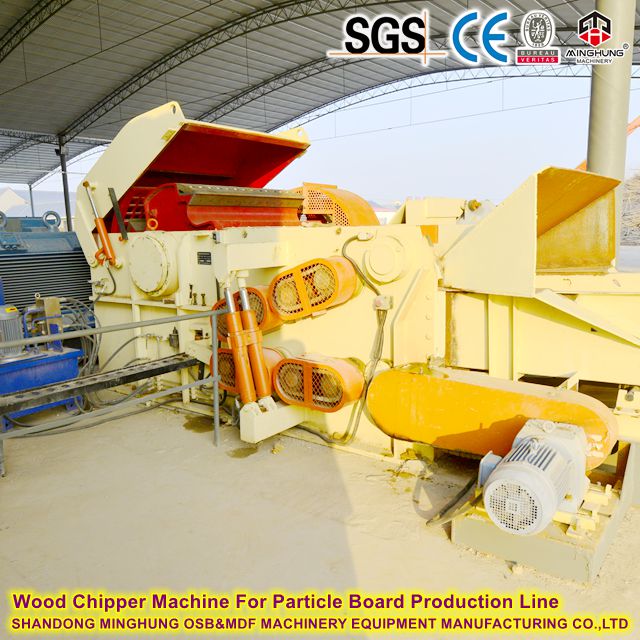

Деревянная машина для производственной линии доски частиц

измельчитель древесины

MINGHUNG Вибросито ДСП для линии по производству ПБ

вибрационный экран


2. Участок сушки, смешивания и огневой обработки.    

  Роторная барабанная сушилка

        Принцип работы: Горячий воздух проходит через вращающийся барабан, контактируя с влажными хлопьями, чтобы снизить содержание влаги с ~ 40% до 2-4%.

        Ключевые параметры: Производительность испарения ≥10000 кг/ч, температура на входе ~400°C, температура на выходе ~100°C.


  Кольцевой блендер

        Принцип работы: Высушенные хлопья равномерно смешиваются с распыленной смолой и добавками в высокоскоростном кольцевом канале.

        Ключевые параметры: Производительность ≥8000 кг/ч, однородность смешивания ≥95%.


  Система дозирования огнезащитного состава

        Принцип работы: Основа огнезащитного производства. Высокоточные насосы и форсунки аккуратно добавляют в хлопья жидкие или порошковые замедлители в заданном соотношении (Обычно процесс смешивания геля осуществляется одновременно или поэтапно).

           Ключевые параметры: Норма добавления 5–15% (от массы сухой древесины), точность дозирования ±0,5%.
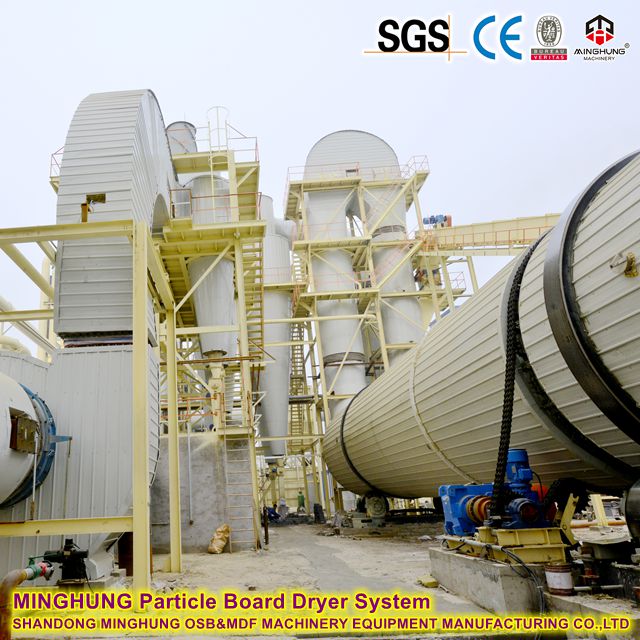

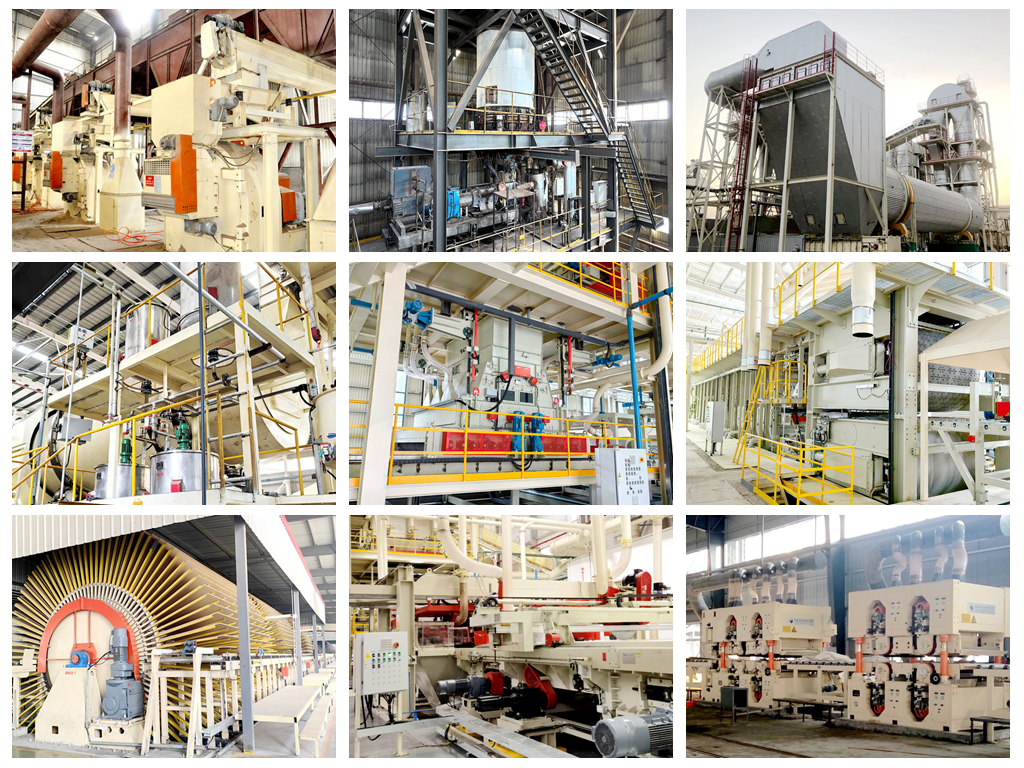
MINGHUNG Система сушилки для частиц.

сушильная система

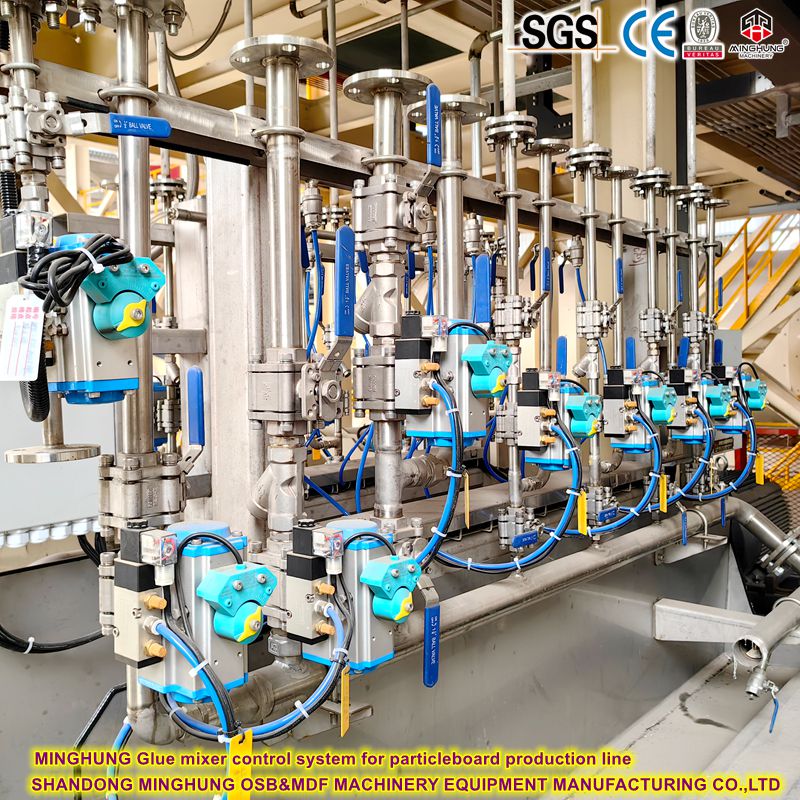
MINGHUNG Система управления клеемесителем линии по производству ДСП

клея миксера


3. Секция формования и прессования    

  Механический бывший

      Принцип работы: Распределяет смолистые и замедленные хлопья с помощью разбрасывающих валков и дозирующих конвейеров, образуя однородный мат с трехслойной структурой «мелко-грубо-мелко».

      Ключевые параметры: ширина формования ≥8 футов (2440 мм), отклонение точности формования ± 1,5%.


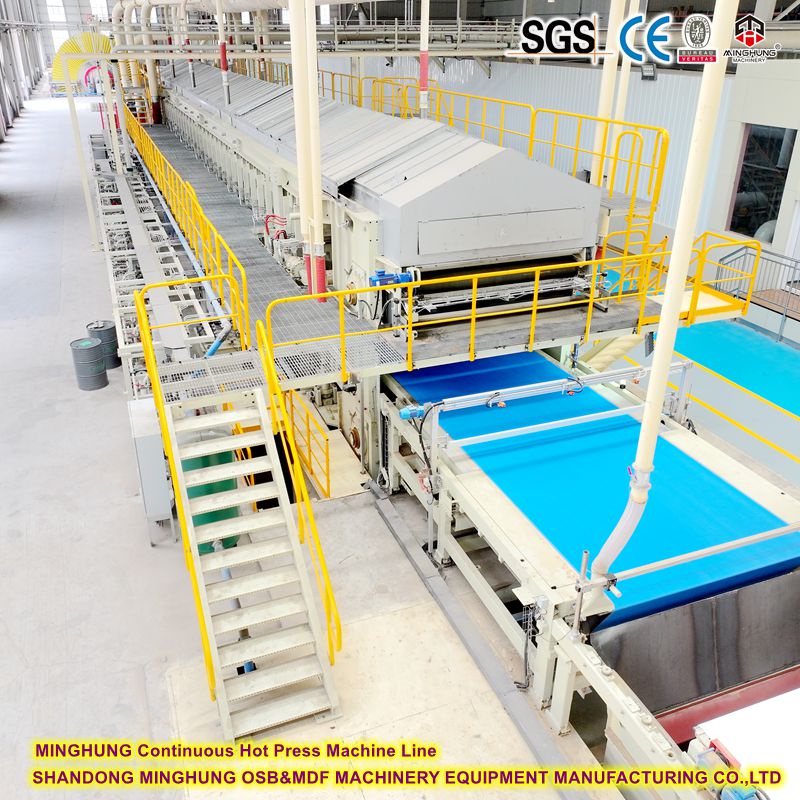
 Непрерывная плоская пресса

      Принцип работы: Сформированный мат непрерывно попадает между стальными лентами, работающими при высокой температуре (200-220°C) и высоком давлении (30-40 бар), где смола и антипирен быстро отверждаются под действием тепла и давления, образуя твердую плиту. Ключ к достижению высокой производительности 600 м³/день.

      Ключевые параметры: длина пресса ≥30 м, высота открытия 100 мм, точность контроля температуры плит ± 2°C.
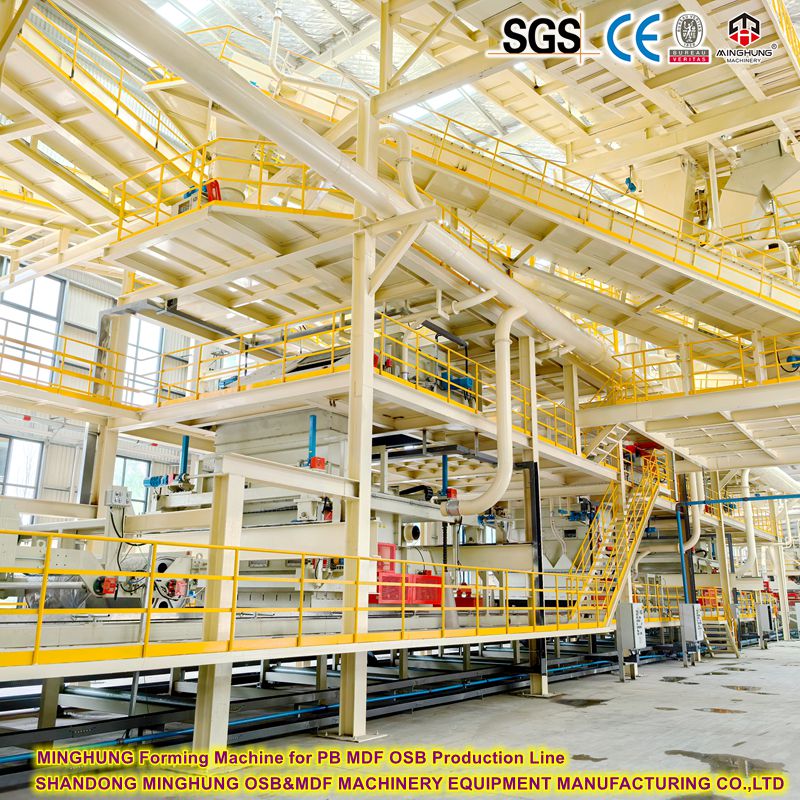

Формовочная машина для линии по производству МДФ PB OSB

формовочная машина


MINGHUNG Линия непрерывного горячего прессования

непрерывная горячая пресса

4. Секция отделки и шлифования    

 Cooling Star (вращающийся охладитель)

      Принцип работы: Равномерно охлаждает горячие плиты (~100°C), выходящие из пресса, до комнатной температуры, снимая внутренние напряжения и стабилизируя свойства плиты.

     Ключевые параметры: Время охлаждения ≥25 минут.


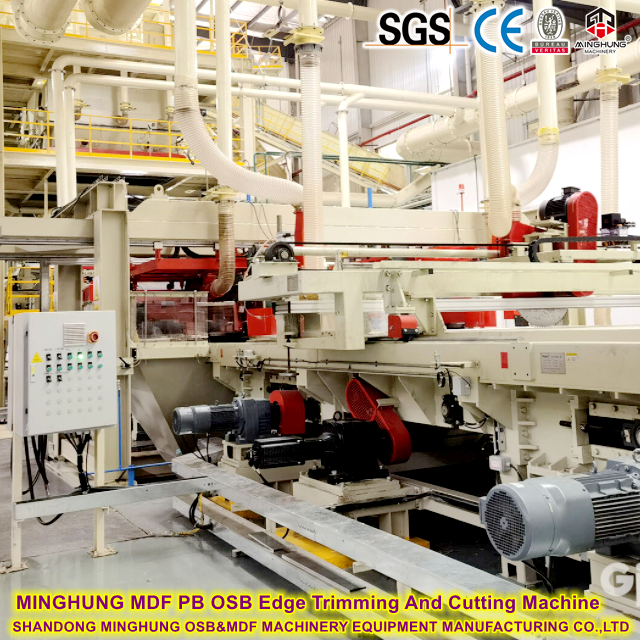
 Торцовочные и продольные пилы

      Принцип работы: Разрезает сплошную доску на нужные панели большого формата (например, 1220х2440мм).


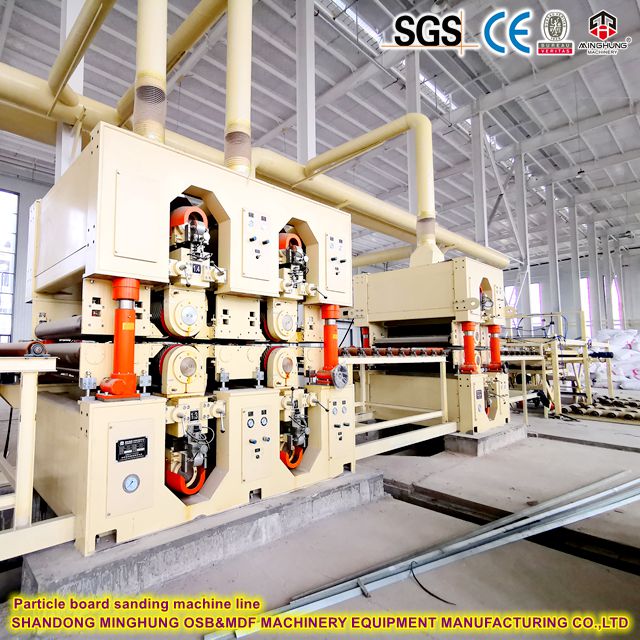
  Многоголовочная широколенточная шлифовальная машина

      Принцип работы: Шлифует доски до точной толщины и гладкой поверхности с помощью нескольких шлифовальных головок (грубых и тонких), удаляя предварительно затвердевший слой.

      Ключевые параметры: ширина шлифования ≥2650 мм, объем шлифования 0,5–1,0 мм, точность толщины ± 0,1 мм.
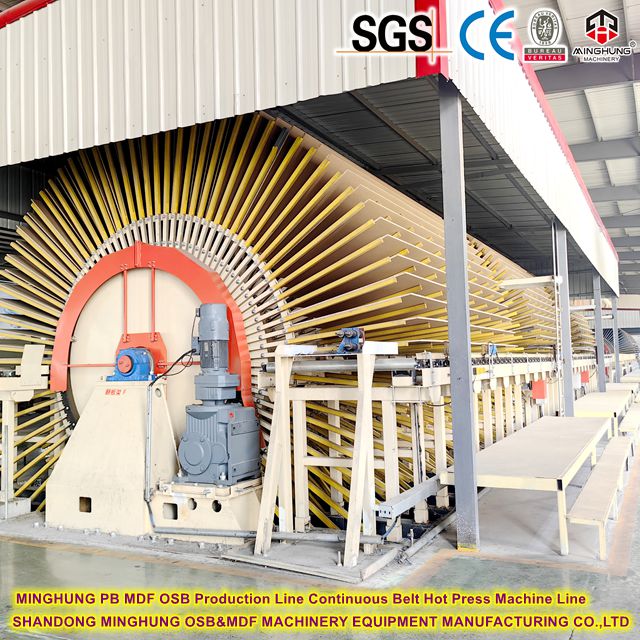

PB MDF OSB непрерывный ремень Hot Press Line

Роторный охладитель


MINGHUNG Станок для обрезки и резки кромок МДФ, ПБ, ОСБ

обрезка и обрезка кромок  

Шлифовальный станок для ДСП

шлифовальный

Процесс производства огнезащитного ДСП    

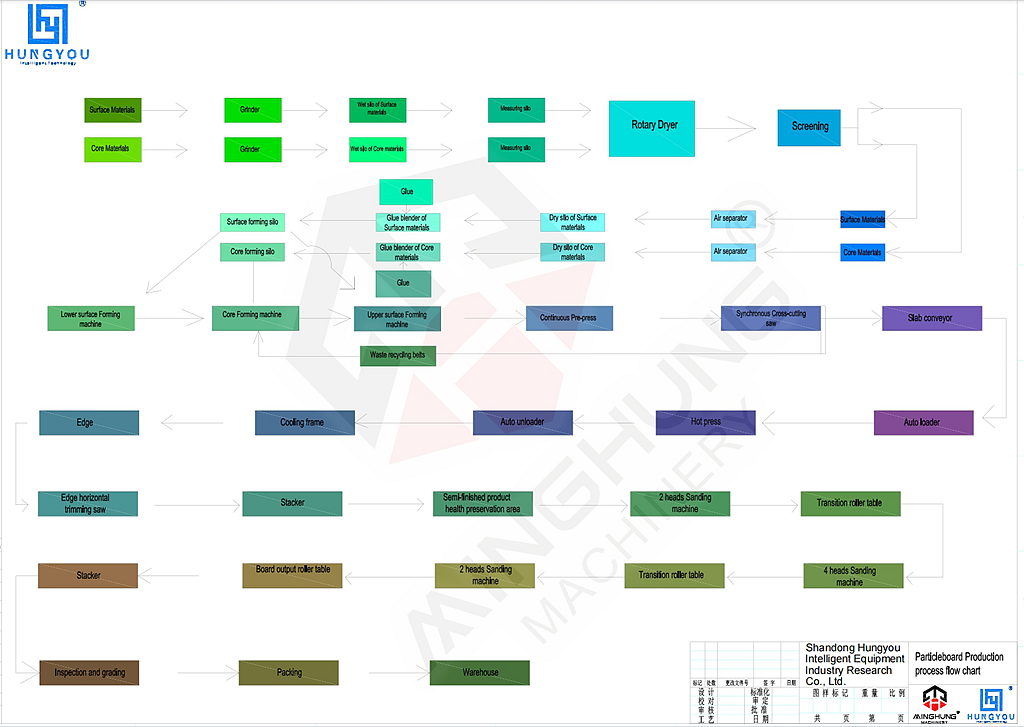
Весь процесс можно разделить на шесть основных разделов: подготовка сырья, подготовка хлопьев, сушка и классификация, формование, отделка и вспомогательные системы. Суть процесса заключается в равномерном и стабильном добавлении антипирена к хлопьям и их успешном отверждении.


Раздел 1: Подготовка сырья    

1.  Прием и хранение сырья.

      Содержание: Получите древесное сырье, такое как бревна малого диаметра, ветки, остатки деревообработки (например, кромки досок, строгальные стружки). Материалы хранятся в специально отведенных местах во дворе.

      Примечание по пожаробезопасности: Хотя чистота сырья (без металла, песка и почвы) не имеет прямого отношения к огнестойкости, она влияет на качество последующей обработки и однородность конечной плиты, косвенно влияя на стабильность огнестойкости.

2.  Чипование и промывка

      Содержание: Сырье измельчается на однородную технологическую стружку с помощью барабанной дробилки. Затем стружку промывают (водой или воздухом) для удаления песка, металла и других примесей.

      Цель: Обеспечить чистое сырье для производства высококачественных хлопьев. Чистая поверхность способствует равномерному прилипанию смолы и антипирена на последующих этапах.


Раздел 2: Приготовление хлопьев    

3.  Отслаивание

      Содержание: Промытая щепа подается в измельчитель, где с помощью высокоскоростных вращающихся лезвий она измельчается в тонкие хлопья.

      Контроль параметров: толщина (0,2-0,5 мм), длина и ширина хлопьев строго контролируются. Размер чешуек напрямую влияет на механическую прочность доски и качество поверхности.

4.  Просеивание и измельчение

      Содержание: С помощью многодековых вибрационных сит хлопья классифицируются на мелочь лицевого слоя, крупные хлопья сердцевинного слоя и негабаритный брак. Негабаритные хлопья отправляются в дробилку для измельчения, а затем повторно просеиваются.

     Назначение: Создать трехслойную структуру мата «мелко-крупно-мелко», обеспечивающую гладкую поверхность и высокую внутреннюю прочность сцепления.


Раздел 3: Сушка, смешивание и огневая обработка    

Это наиболее ответственный участок для придания огнезащитных свойств.

5.  Сушка

      Состав: Просеянные влажные хлопья (содержание влаги примерно 40-60%) сушат во вращающейся барабанной сушилке горячим воздухом до достижения влажности 3-4% (в сухом шкафу).

      Цель: Подготовить хлопья к купажированию. Чрезмерная влага разбавит смолу и антипирен, что приведет к плохому отверждению.

6.  Смешивание со смолой и антипиреном.

     Содержание: Сушеные хлопья помещают в большой кольцевой блендер. Здесь смола (обычно модифицированная мочевина-формальдегид или MDI) и антипирен распыляются через форсунки высокого давления и равномерно распыляются на хлопья.

     Основной процесс огнезащиты:

          Типы антипиренов: обычно используются фосфорно-азотные вспучивающиеся антипирены, неорганические антипирены.

          Методы добавления:

              Основной метод (одновременное добавление): смолу и замедлитель добавляют одновременно в одном блендере. Это эффективно и обеспечивает хорошую однородность.

              Последовательное добавление: сначала добавляется и перемешивается замедлитель, а затем смола, что обеспечивает более тщательное проникновение.

          Дозировка: Дозировка антипирена обычно составляет 5–15 % от веса хлопьев, высушенных в духовке, в зависимости от целевого класса огнестойкости.

      Цель: обеспечить равномерное покрытие каждой чешуйки смолой и антипиреном. Единообразие является наиболее важным фактором, определяющим, соответствует ли противопожарная эффективность стандартам.


Раздел 4: Формовка и горячее прессование    

7.  Формирование и предварительное прессование

      Содержание: Смешанные хлопья формируются в равномерный трехслойный мат на подвижной уплотнительной пластине с помощью механической или пневматической формовочной станции. Затем мат поступает в предварительный пресс для первоначального уплотнения, чтобы набрать прочность для транспортировки.

     Назначение: Образовать структурно однородный мат, предотвращающий поломку при транспортировке и горячем прессовании.

8.  Горячее прессование

      Содержание: Мат поступает в горячий пресс (прессы непрерывного действия являются стандартными для линий высокой производительности). Под воздействием высокой температуры (180-220°C) и высокого давления (30-40 бар) смола и антипирен вступают в химические реакции и отверждаются, превращая рыхлые хлопья в твердую плиту.

      Основной процесс огнезащиты:

          График прессования: Параметры температуры, давления и времени должны быть оптимизированы в соответствии со свойствами замедлителя (например, температурой разложения). Неправильное прессование может привести к разложению замедлителя или снижению механической прочности.

          Отверждение: обеспечивает полную сшивку и отверждение системы антипирена и смолы, образуя стабильный огнезащитный слой.


Раздел 5: Завершение    

9.  Охлаждение, резка и кондиционирование

      Содержание: Горячие плиты (~100°C), выходящие из пресса, равномерно охлаждаются до температуры окружающей среды в охлаждающей звезде, снимая внутренние напряжения. Затем их разрезают по размеру поперечными и продольными пилами и складывают на склад на 24–72 часа для кондиционирования.

      Назначение: Стабилизировать влажность и внутренние напряжения плиты, предотвратить коробление и обеспечить стабильность для дальнейшей обработки.

10. Шлифование и проверка

      Содержание: Кондиционированные доски калибруются и шлифуются с помощью широколенточной шлифовальной машины с несколькими головками для удаления предварительно отвержденного слоя и разброса толщины, обеспечивая гладкую поверхность. Наконец, перед упаковкой и хранением их проверяют (проверяя толщину, плотность, прочность и отбор проб на огнестойкость).

      Цель: Обеспечить точные конечные размеры и превосходное качество поверхности, готовой к вторичной обработке (например, ламинированию, окантовке).


Раздел 6: Вспомогательные системы    

  Центр тепловой энергии: генерирует тепло путем сжигания отходов (коры, шлифовальной пыли) для обеспечения процессов сушки и прессования, экономя энергию и защищая окружающую среду.

  Система пылеудаления: собирает пыль на различных этапах обработки, обеспечивая соблюдение экологических требований и безопасность производства.

  Центральная система управления: система ПЛК/РСУ обеспечивает полностью автоматизированное управление всем процессом, обеспечивая точное выполнение параметров процесса и гарантируя стабильность и повторяемость производства.


Резюме: Ключевые моменты огнезащитной обработки


1.  Однородность: достигается за счет высокоточного дозирования и эффективного смешивания для обеспечения равномерного распределения антипирена.

2.  Совместимость: Замедлитель должен быть совместим с выбранной смолой (УФ/МДИ) и параметрами процесса (температура прессования).

3.  Стабильность: Замедлитель должен оставаться эффективным на протяжении всего срока службы плиты, не мигрируя и не вымываясь.

4.  Баланс: Достижение требований огнестойкости при минимизации воздействия на физико-механические свойства и стоимость плиты.


Процесс производства ПБ


Сценарии применения огнестойкого ДСП толщиной 12 мм.    


12 мм — это обычная толщина, сочетающая прочность и стоимость. Его огнезащитные свойства позволяют широко использовать его в помещениях с повышенными требованиями пожарной безопасности:


1.  Внутренняя отделка здания и перегородки.

      Применение: внутренние стены, подвесные потолки, декоративные стены, стеновые панели в общественных местах, таких как гостиницы, больницы, школы, офисы, торговые центры.

      Преимущество: соответствует строительным нормам пожарной безопасности, эффективно блокирует распространение пламени на ранних стадиях пожара, выигрывая время для эвакуации.


2.  Производство мебели

      Применение: специальные шкафы для общественных мест (гардеробы, шкафы для документов), столешницы, изголовья и т. д.

      Преимущество: сочетает в себе огнестойкость с обрабатываемостью ДСП, позволяя выполнять вторичную обработку, такую ​​как ламинирование, кромку и фрезеровку.


3.  Интерьеры транспортных средств

      Область применения: внутренние стены/переборки кают судов; Внутренние панели высокоскоростного ж/д вагона (основания багажника, туалетные модули); Интерьер автофургона.

      Преимущество: легкий вес, отвечающий требованиям снижения веса при транспортировке, при этом соблюдается строгие стандарты пламени, дыма и токсичности.


4.  Другие специализированные области

      Область применения: Лабораторная мебель, корпуса оборудования, противопожарные двери, временные конструкции для выставок.

      Преимущество: Обеспечивает экономичное решение пожарной безопасности.


Ключевые особенности производственной линии    

I. Возможность профессиональной огнезащитной обработки

Это самая основная и отличительная особенность.

1. Высокоточная система дозирования антипирена: оснащена специальными системами дозирования, распыления (или разбрызгивания) и смешивания, обеспечивающими равномерное покрытие антипиренами (жидкими или порошкообразными) каждой чешуйки в точном соотношении (погрешность ≤ ±0,5%). Это основа равномерной и стабильной пожарной безопасности.

2. Совместимость с несколькими процессами нанесения антипирена: может быть настроена в соответствии с выбранным типом антипирена и требованиями к процессу (последовательность, метод), обеспечивая соответствие конечного продукта целевым показателям огнестойкости.

3. Баланс между огнестойкостью и механическими свойствами: благодаря оптимизированному горячему прессованию и составу смолы он максимизирует механическую прочность, обеспечивая при этом превосходную огнестойкость, избегая значительной потери прочности из-за добавления антипирена.


II. Высокая производительность, эффективность и автоматизация

1. Основная технология непрерывного прессования. Непрерывный пресс является сердцем линии, обеспечивая непрерывную подачу мата, прессование и нагрев. Его эффективность намного превосходит эффективность прессов с несколькими отверстиями, что позволяет достичь производительности 600 м³/день. Он обеспечивает стабильную работу и низкий уровень отказов.

2. Полностью автоматизированное управление: центральная система управления ПЛК и РСУ контролирует и автоматически регулирует все параметры процесса (температуру, давление, скорость, соотношение) от измельчения и сушки до смешивания, формования и прессования. Это обеспечивает стабильность и согласованность процесса, значительно сокращая ручное вмешательство и эксплуатационные ошибки.

3. Интеллектуальное управление производством: интеграция с MES (системой управления производством) позволяет отслеживать производственные данные, управлять заказами, контролировать качество и мониторинг энергопотребления, облегчая разработку интеллектуального «завода без освещения».


III. Превосходное качество продукции и гибкость

1. Отличная производительность продукта:

      Огнестойкость: продукты могут соответствовать пожарным стандартам GB 8624 B1 или выше.

      Экологичность: выбросы формальдегида строго контролируются в соответствии со стандартами E1 (≤0,124 мг/м³) или E0 (≤0,05 мг/м³).

      Физические свойства: Благодаря точному формованию и непрерывному прессованию плиты имеют однородную плотность, высокую прочность внутреннего соединения и минимальные отклонения по толщине (например, в пределах ±0,2 мм для плит толщиной 12 мм).

2. Высокая гибкость производства: линия может быстро регулировать параметры с помощью системы управления, чтобы легко переключаться между производством плит различной толщины (например, 8–40 мм), размеров (например, 1220x2440 мм, 1830x3660 мм) и степени огнестойкости, что позволяет быстро реагировать на разнообразные требования рынка.


IV. Энергосбережение и экономические преимущества

1. Комплексное использование энергии: Центр тепловой энергии использует технологические отходы (кору, шлифовальную пыль и т. д.) в качестве топлива для обеспечения тепла для сушки и прессования, что значительно снижает зависимость от внешней энергии (газа, угля), снижает эксплуатационные расходы и соответствует принципам экологически чистого производства.

2. Высокая степень использования сырья. Передовые системы сортировки и переработки обеспечивают переработку некондиционного материала, что приводит к практически нулевому количеству отходов.

3. Высокая рентабельность инвестиций (ROI). Высокая производительность и автоматизация приводят к высокой производительности труда (меньшее количество персонала) и высокой доходности (≥95%). В сочетании с низкими затратами на электроэнергию и техническое обслуживание это обеспечивает значительные экономические выгоды для инвесторов.


Наша компания  

Мы - Шаньдунская компания по производству панелей из древесины MINGHUNG, Ltd. Мы являемся производителем полных комплектов оборудования для производства фанеры, однослойного оборудования, ДСП и плотных плит.


Оборудование, которое мы производим, включает в себя очистительные машины, измельчительные машины, ротационные отрезные машины, сушильные машины, клеемесители, машины для укладки, машины для предварительного прессования, машины для горячего прессования, охлаждающие машины, машины для продольной и поперечной распиловки, шлифовальные машины, а также вспомогательное оборудование, такое как автоматические системы подачи и разгрузки и подъемные платформы.


Линия по производству МДФ, китайская машина для производства фанеры


Свяжитесь с нами для бесплатной цитаты сегодня!


Наши контакты:

WhatsApp: +86 18769900191  +86 15589105786  +86 18954906501

Электронная почта: osbmdfmachinery@gmail.com


предыдущий: 
следующий: 
Product Inquiry
Particleboard paving machine.jpg
Как производить ДСП? Каков этап производства
09-09 2023

Как производить ДСП? Каков производственный этап изготовления ДСП? Введение: ДСП, также известная как ДСП, представляет собой универсальный и экономичный материал, широко используемый в строительной и мебельной промышленности. Он изготавливается путем сжатия древесных частиц и клея.

Читать Далее
auto plywood machine.jpg
Полное руководство по машинам горячего прессования фанеры: изготовление высококачественной фанеры
12-13 2023

Полное руководство по машинам горячего прессования фанеры: изготовление высококачественной фанеры. Введение: Фанера — универсальный и широко используемый материал в различных отраслях промышленности, от строительства до производства мебели.За кулисами машины горячего прессования фанеры играют решающую роль в производственном процессе.

Читать Далее
OSB PB MDF HDF LOSB Produce from MINGHUNG Wood Based Panel Production Line_639_639.jpg
Различия и сравнения между PB OSB и MDF
07-30 2025

Различия и сравнения между PB OSB и MDF

Читать Далее
China MINGHUNG glue spreader machine.jpg
Shandong MINGHUNG достигает новой вехи: множественные пневматические машины для склеивания, отправленные в Россию, Румынию и за пределами
08-02 2025

Доставка нескольких контейнеров с приклеивающим оборудованием в несколько стран в одной партии является свидетельством не только нашей текущей способности выполнения заказов, но и, что более важно, к доверию международного рынка к качеству и надежности бренда '[T2]}'.

Читать Далее
Wood Chipper Machine For Particle Board Production Line.jpg
Окорочная машина, измельчитель и стружечная машина
08-07 2025

Пилинг-это процесс предварительной обработки. Разрубания и плана направлены на получение определенных форм деревянных материалов, но формы и сценарии применения различны.

Читать Далее
Shandong MINGHUNG Wood Machinery Co.,Ltd — один из известных производителей фанерных станков в Китае, расположенный в городе Линьи.
Дом

СВЯЗАТЬСЯ С НАМИ

+86-18769900191 / +86-15589105786
+86-18769900191 / +86-15589105786
minghungmachinery@gmail.com
Город Фанчэн, район Ланьшань, город Линьи, провинция Шаньдун, Китай
Авторские права © 2010 SHANDONG MINGHUNG WOOD MACHINERY CO.,LTD