| штат: | |
|---|---|
| Количество: | |
MINGHUNG

Сценарии приложения
Сосновая консервирующая фанера является основным продуктом для применения на открытом воздухе и во влажной среде со следующими сценариями применения:
Строительная опалубка: Высокопрочная опалубка для заливки бетона, требующая водостойкости и многократного использования.
Кровельные конструкции: обшивка крыши и чердачное перекрытие, нуждающиеся в защите от влаги и грибкового гниения.
Наружный ландшафтный дизайн: парковые зоны, уличная мебель, решетки, подверженные воздействию природных элементов.
Доки и морские сооружения: настилы доков и конструкции пристаней, контактирующие с пресной или соленой водой.
Сельскохозяйственные постройки: загоны для скота, теплицы и другие влажные/агрессивные среды.
Сосна (особенно лучистая сосна) является основным сырьем для консервирующей фанеры во всем мире благодаря ее прямым волокнам, отличной обрабатываемости и превосходным характеристикам склеивания. С ростом наружного деревянного строительства и развитием инфраструктуры спрос на правильно обработанную сосновую фанеру продолжает расти.
Основной процесс
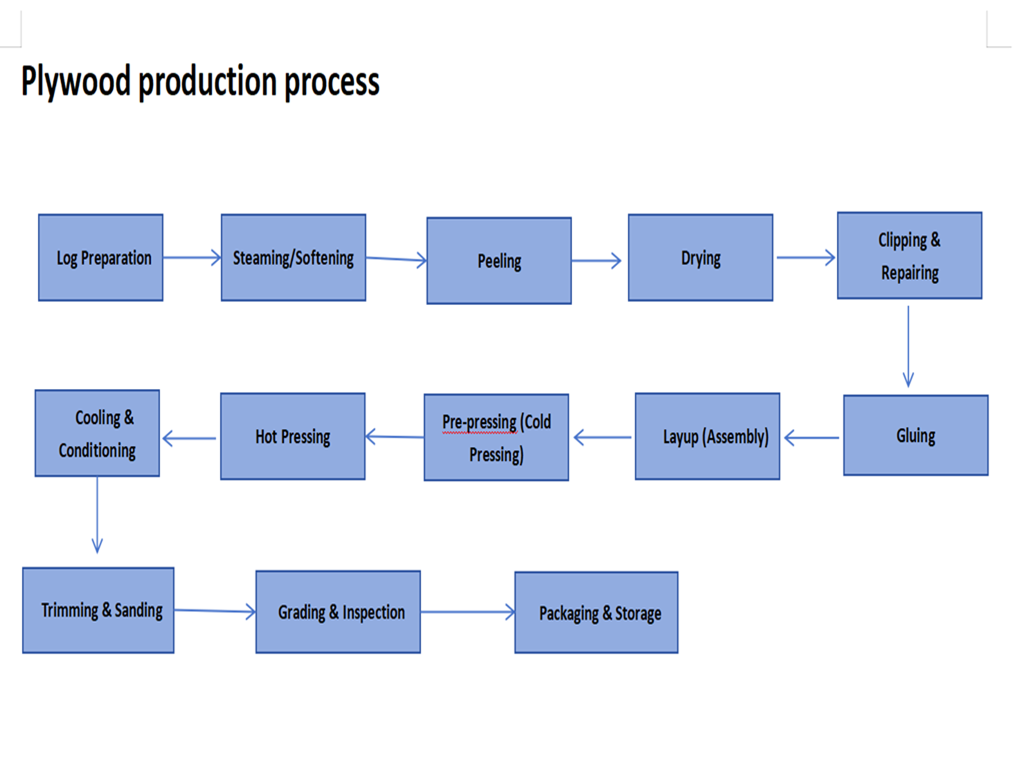
Линия по производству сосновой фанеры, обработанной консервантом, охватывает весь процесс: от бревен до готовых обработанных панелей:
1. Подготовка бревен → Распиловка и окорка бревен сосны
2. Пропаривание/смягчение → Высокотемпературное смягчение для улучшения качества очистки.
3. Очистка шпона → Очистка сосновых бревен на непрерывные ленты шпона.
4. Сушка шпона → Уменьшение влажности до 8-12% для предотвращения деформации.
5. Сортировка и исправление шпона → ПЗС-контроль, сортировка, автоматическая закупорка/сращивание
6. Склеивание и укладка → Использование водостойкой фенолформальдегидной (ПФ) смолы, укладка поперечных волокон нечетными слоями.
7. Холодное предварительное прессование → Выпуск воздуха и первоначальное формование мата.
8. Горячее прессование → Клей, отверждаемый при высокой температуре и давлении, для формирования фанерных панелей.
9. Обрезка и шлифовка → Обработка кромок до стандартных размеров, калибровочная шлифовка.
10. Консервационная обработка (основной процесс) → Консервирующая пропитка под вакуумом.
11. Отверждение и кондиционирование → Консервационная стабилизация и кондиционирование панелей.
12. Проверка качества и оценка → Проверка удержания консерванта и глубины проникновения в соответствии со стандартами AS/NZS.
13. Упаковка и складирование → Упаковка готовой продукции, готовой к отправке.

Введение основного производственного оборудования
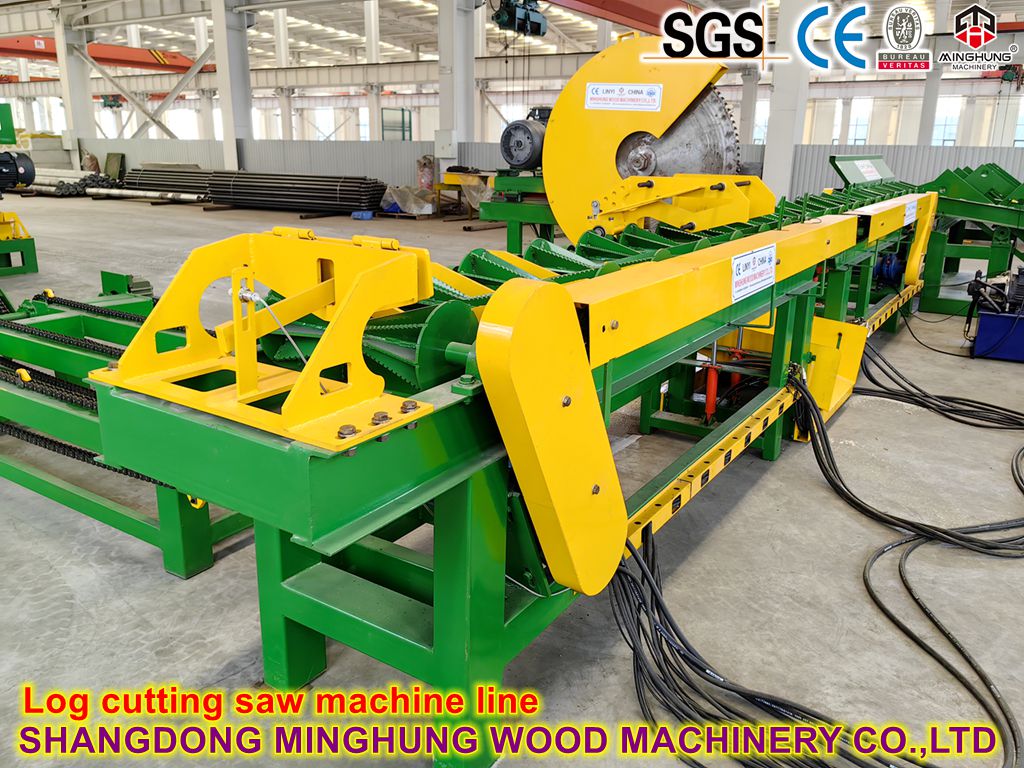
Торцовочная пила для бревен
Распиливает сосновые бревна на заданную длину в соответствии с требованиями обработки на лущильном станке. Оснащен автоматической подачей и системами резки с фиксацией длины, обеспечивающими высокую точность резки и высокую эффективность производства, способными обрабатывать бревна диаметром до 600 мм.
Окорочная машина для сосновых бревен
Удаляет кору с сосновых бревен, чтобы уменьшить количество примесей, влияющих на последующую очистку ножей и качество шпона. Имеет роликовую окорочную конструкцию с гидравлическим приводом, обеспечивающую тщательное удаление коры с минимальным повреждением бревна. Может обрабатывать бревна диаметром 150-500 мм, со скоростью окорки до 57 метров в минуту.
Токарный станок для лущения шпона (с сердечником / без стержня)
Пилинг превратил сосновые бревна в сплошной ленточный шпон. На линии установлены высокоточные лущильные станки с ЧПУ, способные обрабатывать бревна диаметром 150-800 мм со скоростью лущения до 90 метров в минуту, с точностью толщины шпона до ±0,05 мм. Варианты включают токарные станки с стержнем (подходят для бревен большого диаметра) и токарные станки без стержня (подходят для бревен малого диаметра и остаточных материалов).
Триммер для кромки шпона
Обрезает непрерывный ленточный шпон до заданной стандартной ширины, обеспечивая одинаковые размеры шпона для последующей укладки. Имеет автоматическую обрезку с фиксацией ширины, диапазон ширины обрезки 500–2700 мм.
Сушилка для шпона (сетчато-ленточная или роликовая)
Высушивает влажный шпон до влажности 8–12 %, чтобы предотвратить коробление и деформацию. Сушильные машины с сетчатой лентой транспортируют шпон на многослойных лентах посредством циркуляции горячего воздуха для равномерной сушки. Валковые сушилки пропускают шпон волнообразно через сушильные валки большого диаметра. Температура сушки составляет 80-120 ℃, оснащена автоматическими устройствами контроля влажности, обеспечивающими равномерные результаты сушки.
Прецизионный клеераспределитель (четырехвалковый клеераспределитель)
Равномерно наносит водостойкий клей на основе фенолформальдегидной смолы (ПФ) на обе стороны шпона. Прецизионный четырехвалковый распределитель клея точно регулирует зазоры и соотношения скоростей между валками, поддерживая стабильный расход клея на уровне 180-220 г/м² (двусторонний) с точностью ±10 г/м². Для консервационной фанеры требуется клей PF, а не обычная смола UF, что обеспечивает превосходную водостойкость и долговечность на открытом воздухе.
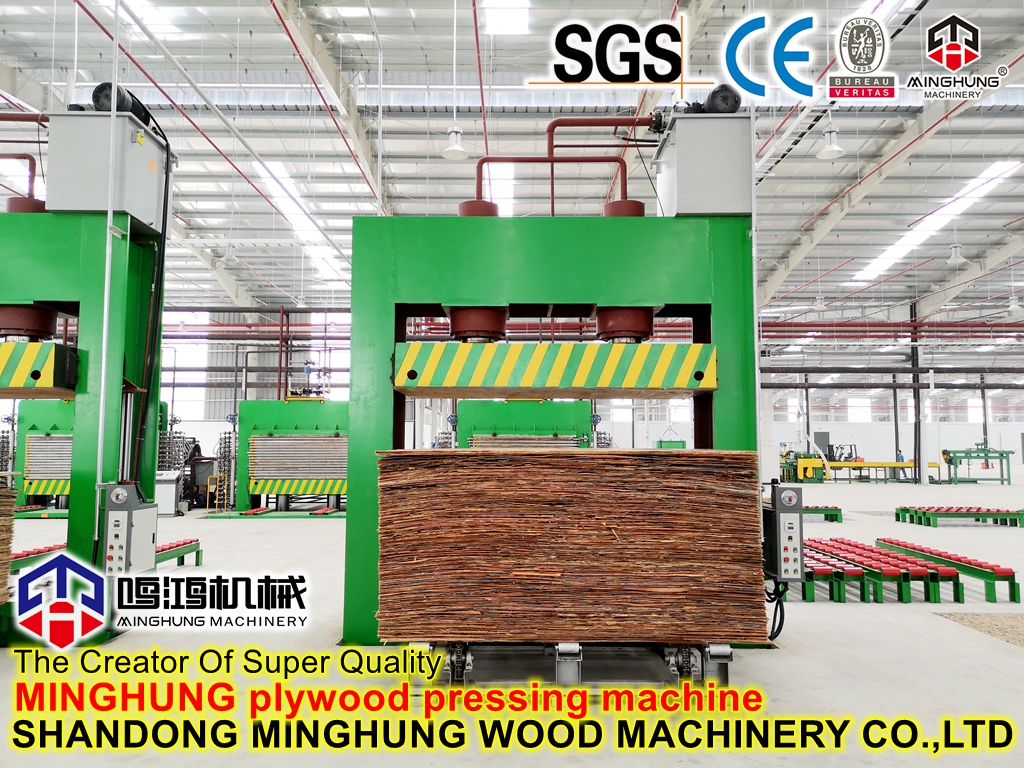
Холодная препресс
Предварительно сжимает собранные маты перед горячим прессованием, удаляя воздух между слоями и обеспечивая первоначальную форму, чтобы предотвратить смещение мата во время горячего прессования. Давление холодного пресса обычно составляет 0,8-1,2 МПа при времени выдержки 10-30 минут.
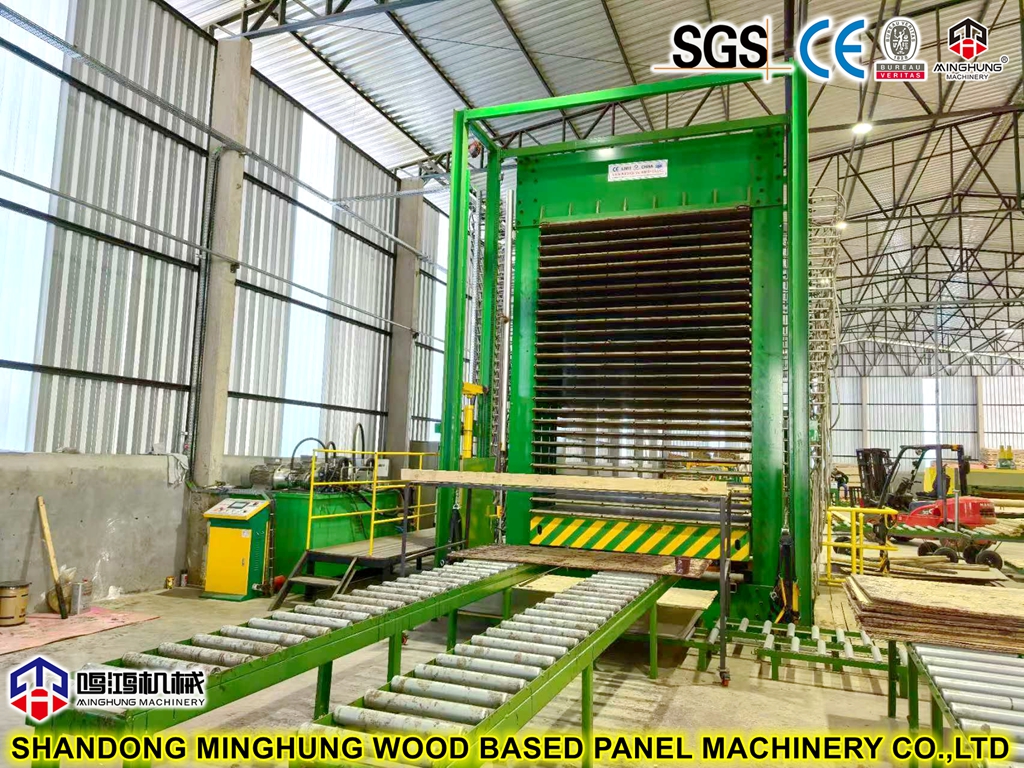
Многослойный горячий пресс
Самое критичное оборудование для формовки фанеры. Предварительно спрессованные маты загружаются в многослойный горячий пресс, где клей PF затвердевает при заданной температуре (115–220 ℃), давлении (2,0–6,0 МПа) и времени выдержки, склеивая несколько слоев шпона в единую панель. Эта линия оснащена 15-26 прессами горячего прессования, способными одновременно прессовать несколько досок за одну партию. Плиты нагреваются термомаслом или паром с разницей температур, контролируемой в пределах ±1℃.
Пила для поперечной резки и обрезки кромок
Точно обрезает необработанные панели горячего прессования до стандартных размеров готовой продукции (например, 1220×2440 мм). ПЛК с инфракрасным позиционированием, точность резки ±0,5 мм, рабочая скорость 40-70 метров в минуту, производительность до 8-12 листов в минуту.
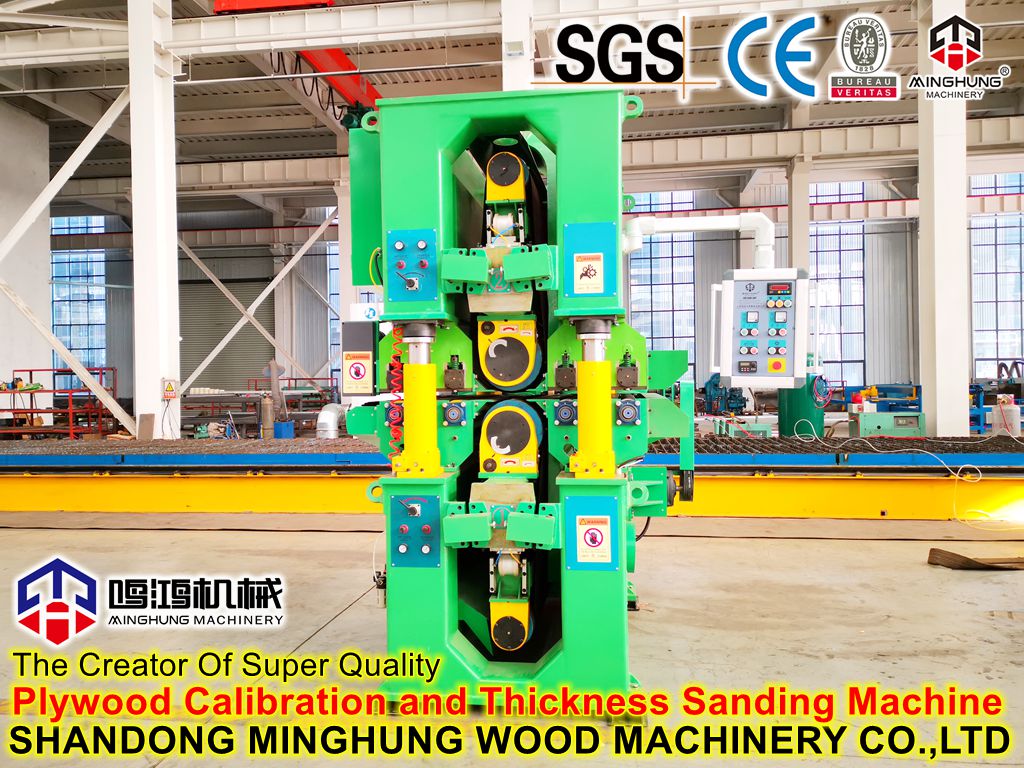
Шлифовальная машина (широколенточная шлифовальная машина с тремя головками)
Выполняет калибровочное шлифование и чистовую обработку поверхности обрезанных панелей, обеспечивая равномерную толщину и гладкую поверхность при подготовке к консервирующей обработке. Трехголовочная широколенточная шлифовальная машина выполняет грубое, тонкое шлифование и полировку за один проход с точностью по толщине ±0,1 мм и шероховатостью поверхности Ra≤3,2 мкм.
Реторта для консервационной обработки под вакуумом
Фирменное оборудование этой производственной линии. Загружает отшлифованную сосновую фанеру в герметичные реторты для пропитки под вакуумом. Технологическая последовательность включает в себя: начальный вакуум (удаление воздуха из ячеек древесины) → впрыск консервирующего раствора → пропитка под давлением (1,0-1,5 МПа, введение консерванта в волокна древесины) → окончательный вакуум (удаление излишков консерванта). Реторты изготовлены из коррозионностойкой нержавеющей стали с автоматическим контролем уровня и давления.
Система смешивания и циркуляции консервантов
Включает в себя резервуары для хранения концентрата консерванта, резервуары для смешивания, резервуары для рабочего раствора, циркуляционные насосы и фильтрационные установки. Эта система разбавляет концентрат консерванта до рабочего раствора в точных пропорциях, циркулируя между ретортами и резервуарами для эффективного повторного использования и минимальных химических отходов. Оснащен автоматическим контролем дозирования с точностью концентрации ±0,1%.
Зона отверждения и кондиционирования
После консервирующей обработки фанерные панели необходимо поместить в среду с контролируемой температурой и влажностью для достаточного закрепления консервантов внутри древесины. Время отверждения обычно составляет 24–72 часа при поддержании температуры окружающей среды 20–40 ℃ и защите от прямых солнечных лучей и дождя.
Автоматическая система штабелирования и упаковки
Автоматически сортирует и укладывает панели одобренного качества по сортам, оборачивает их стретч-пленкой, добавляет защитные кромки и закрепляет обвязочными лентами, образуя готовые к отправке упаковочные единицы, подходящие для морских перевозок на дальние расстояния.
Термальный масляный обогреватель или паровой котел
Обеспечивает источник тепла для горячих прессов и сушилок. Варианты включают котлы, работающие на угле, мазуте, газе или биомассе, в зависимости от наличия топлива у клиента, обеспечивающие высокий тепловой КПД и стабильную работу.
Центральная система управления ПЛК
Центральная нервная система всей производственной линии. Обеспечивает централизованное управление и мониторинг в режиме реального времени всех параметров оборудования, включая температуру, давление, время и скорость, с помощью сенсорного экрана. Имеет сигнализацию самодиагностики неисправностей и интерфейс удаленного мониторинга для интеллектуального управления производством.
Основные технические характеристики
Параметр | Спецификация |
Применимое сырье | Сосна лучистая, сосна южная и различные породы сосен. |
Размер готовой панели | 1220×2440 мм (4×8 футов), настраиваемый |
Диапазон толщины панели | 9 мм - 30 мм |
Ежедневная производительность | 300–800 листов (стандартные панели размером 4×8 футов) |
Температура горячего прессования | 115 ℃ - 220 ℃ (точность контроля температуры ± 1 ℃) |
Давление горячего пресса | 2,0–6,0 МПа (регулируемое) |
Количество отверстий горячего пресса | 15–26 слоев |
Тип клея | Фенол-формальдегидная (PF) смола, водонепроницаемая. |
Типы консервантов | ACQ, CCA, Бор, MCQ (опционально) |
Метод лечения | Пропитка под давлением (начальный вакуум + давление + конечный вакуум) |
Давление лечения | 1,0–1,5 МПа |
Содержание влаги в готовом продукте | ≤25% (после обработки и кондиционирования) |
Толерантность к толщине | ±0,1 мм - ±0,3 мм |
Система управления | Полностью автоматический сенсорный экран ПЛК + удаленный мониторинг |
Почему стоит выбрать эту производственную линию?
1. Интегрированное проектирование полного процесса: полный охват от очистки бревен до окончательной консервационной обработки, что снижает промежуточные потери и затраты на координацию.
2. Процесс обработки, соответствующий международным стандартам: технология пропитки под вакуумом, обеспечивающая глубокое проникновение консерванта.
3. Совместимость с несколькими консервантами: гибкое переключение между ACQ, CCA, Boron, MCQ и другими системами консервантов для различных требований экспортного рынка.
4. Высококачественная сосновая фанера: водостойкий клей на основе фенолформальдегидной смолы и строгий процесс горячего прессования, обеспечивающий превосходную прочность сцепления и водостойкость.
5. Высокий уровень автоматизации: полностью автоматическое управление с помощью ПЛК, снижающее зависимость от рабочей силы и обеспечивающее согласованность продукции.
6. Сервис «под ключ»: комплексная поддержка от установки оборудования, ввода в эксплуатацию процесса до обучения операторов.
Первый день Шанхайской международной ярмарки деревообрабатывающего оборудования 2026 года. Если сегодня утром ключевым словом было «сюрприз», то сегодня днем ключевыми словами определенно будут «взрыв» и «уверенность»!
Эта поездка в Шанхай стала не только демонстрацией продукции, но и распространением нашего бренда и соединением эмоций. Мы продолжим оставаться верными нашему первоначальному стремлению и отплатим за доверие и поддержку каждого клиента еще более качественными продуктами и услугами. Будущее многообещающе, и мы всегда в пути!
Приближается Праздник середины осени, и луна растет. В то время как многие люди начинают готовиться к воссоединению семей, завод компании рассказывает другую историю: вилочные погрузчики движутся по двору, стрелы крана поднимаются и опускаются, контейнеры выстраиваются рядами, а погрузочные работы происходят в напряженной, но упорядоченной манере.
Как производить ДСП? Каков производственный этап изготовления ДСП? Введение: ДСП, также известная как ДСП, представляет собой универсальный и экономичный материал, широко используемый в строительной и мебельной промышленности. Он изготавливается путем сжатия древесных частиц и клея.
Это новое предприятие знаменует собой новый старт для нашей компании. Руководствуясь нашей неизменной приверженностью «прежде всего точному проектированию и качеству», мы теперь лучше, чем когда-либо, оснащены, чтобы предоставлять эффективные, долговечные и инновационные машинные решения для мировой промышленности по производству древесных плит.